 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 Da
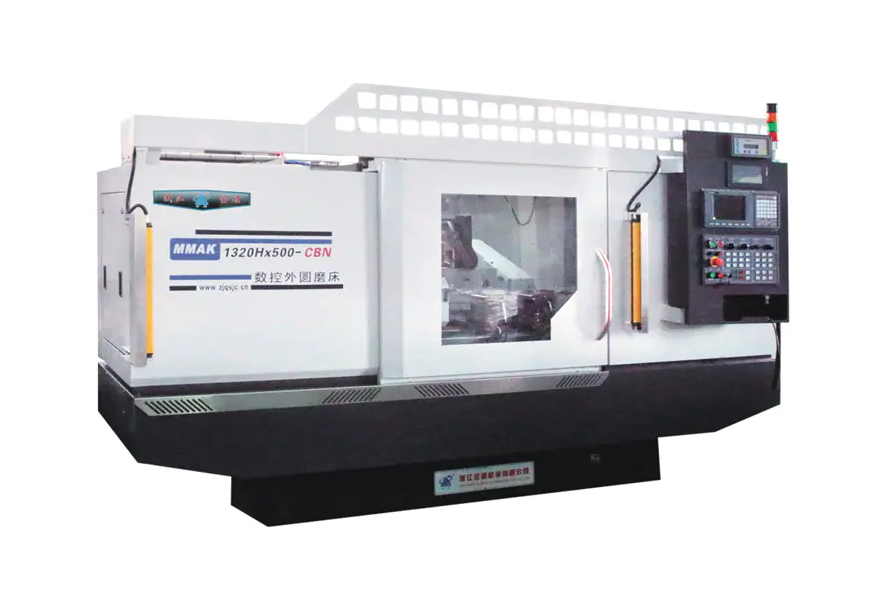
Ved vurdering af en CNC cylindrisk slibemaskine , er de mest kritiske funktioner at prioritere sub-mikron positioneringsnøjagtighed, statisk og dynamisk maskinstivhed og et sofistikeret CNC-kontrolsystem i stand til at håndtere kompleks interpolation. En højtydende maskine skal levere en overfladefinish (Ra) så lav som 0,1 μm til 0,4 μm konsekvent og samtidig opretholde snævre dimensionelle tolerancer, ofte indenfor ±0,001 mm . Ud over de grundlæggende specifikationer definerer integrationen af højopløselige feedback-skalaer, termisk stabil støbning og intuitiv samtaleprogrammering forskellen mellem en standardkværn og et højpræcisionsproduktionsaktiv.
Strukturel integritet og termisk stabilitet
Grundlaget for enhver præcisionsslibeoperation er maskinlejet. Uden en stabil base er alle elektroniske kompensationer blot "plaster" til mekaniske mangler.
Basens dæmpningsegenskaber
Moderne CNC cylindrisk slibemaskines ofte bruger Granitan® (polymerbeton) eller højkvalitets Meehanite støbejern . Polymerbeton byder på op til 10 gange bedre vibrationsdæmpning end traditionelt gråt støbejern, som er afgørende for at opnå spejlfinish og forlænge hjulets levetid. Vibrationer under slibningsprocessen fører til skraveringsmærker, som er den primære årsag til kasserede dele i højpræcisionsindustrier som rumfart eller medicinsk fremstilling.
Termisk forskydningskontrol
Slibning genererer betydelig varme. En nøglefunktion at kigge efter er en symmetrisk design af maskinsengen og hovedstammen. Dette sikrer, at enhver termisk ekspansion sker ensartet, hvilket minimerer påvirkningen af midterliniejusteringen. Desuden skal du kigge efter maskiner, der har kølevæskesystemer der cirkulerer gennem spindelhuset og lejet for at opretholde en konstant driftstemperatur indeni ±0,5°C af det omgivende miljø.
Højpræcisions spindelsystemer
Hjulhovedspindelen er hjertet i slibemaskinen. Dens rotationsnøjagtighed dikterer direkte arbejdsemnets rundhed og overfladekvalitet.
Hydrostatiske vs. rullende elementlejer
Du skal vælge mellem hydrostatiske lejer og højpræcisions antifriktions (rullende) lejer. Hydrostatiske spindler flyd akslen på en tynd film af olie, hvilket resulterer i nul metal-til-metal kontakt og næsten uendeligt liv. De tilbyder enestående runout-nøjagtighed (ofte mindre end 0,0001 mm ). Omvendt foretrækkes højpræcisions keramiske kuglelejer til højhastighedsapplikationer, hvor stivhed og nem vedligeholdelse er prioriteret.
Arbejdshoved alsidighed
En nøglefunktion til universal CNC cylindrisk slibemaskines er en drejeligt arbejdshoved (B-akse) . Se efter arbejdshoveder drevet af direkte drevne motorer . Direkte drev eliminerer slør fra gear eller remme, hvilket giver mulighed for høj opløsning C-akse interpolation. Dette er afgørende for "ikke-rund" slibning (f.eks. knast, stanser eller excentriske aksler).
| Feature | Hydrostatiske lejer | Præcisions rullelejer |
|---|---|---|
| Runout nøjagtighed | < 0,1 µm | 0,5 - 1,0 µm |
| Vibrationsdæmpning | Fremragende | Moderat |
| Vedligeholdelse | Lav (ingen slid) | Udskiftning nødvendig |
CNC kontrol- og programmeringssoftware
Maskinens intelligens ligger i dens styresystem. En kværn er kun så dygtig som den software, der driver den.
Samtalegrænseflade
Avanceret CNC-slibefunktion samtaleprogrammeringsgrænseflader . Dette giver operatører mulighed for at indtaste deldimensioner, materialetype og ønsket finish direkte i en GUI uden at skulle skrive manuel G-kode. Dette reducerer opsætningstiderne med op til 50 % til komplekse dele. Se efter software, der inkluderer indbygget kollisionsovervågning for at beskytte den dyre spindel og emne under den indledende kørsel.
Lineær motorteknologi
Til højdynamiske applikationer, lineære motorer på X- og Z-akserne er overlegne i forhold til traditionelle kugleskruer. Lineære motorer giver højere accelerationshastigheder og eliminerer mekanisk tilbageslag. Når parret med glasvægte i høj opløsning (f.eks. 0,05 μm opløsning ), kan maskinen opnå gentagelighed i positioner, som kugleskruer ikke kan matche over længere tids brug.
Automatiseret forbinding og måling under proces
For at opnå ensartet masseproduktion skal den CNC-cylindriske slibemaskine være i stand til automatisk at kompensere for hjulslid og delvariationer.
- Automatisk hjulafdækning: CNC'en skal styre forbindingscyklussen ved at bruge diamantskiver eller enkeltpunktsdressere. Avancerede systemer omfatter Akustisk emission (AE) sensorer der registrerer den "første berøring" mellem kommode og hjul, minimerer mængden af fjernet slibemiddel og forlænger hjulets levetid.
- Måling i gang: En målesonde eller "jump-on"-måler gør det muligt for CNC'en at måle delen mens den bliver slibet . Systemet justerer automatisk den endelige formaling baseret på realtidsdata for at kompensere for termisk drift eller hjulafbøjning, hvilket sikrer, at hver del i en batch er identisk.
- Gap Control: Denne funktion bruger AE-sensorer til at registrere, hvornår hjulet er ved at røre emnet, hvilket gør det muligt for maskinen at skifte fra hurtig tilgang til finfremføring øjeblikkeligt, hvilket eliminerer "luftslibning" og reducerer cyklustider med 10 % til 20 % .
Flerhjulskonfigurationer og universel kapacitet
Fleksibilitet er en stor trend i CNC cylindrisk slibning , især for jobbutikker, der håndterer forskellige delegeometrier.
Turret hjulhoveder
Se efter maskiner udstyret med en automatisk drejeligt hjulhoved (Turret) . Disse tårne kan holde flere hjul - for eksempel en til ekstern slibning, en til indvendig slibning og en tredje til planslibning. En CNC-styret B-akse tårn kan rotere til den ønskede position med høj repeterbarhed (f.eks. ±1 buesekund ), hvilket gør det muligt for en del at blive fuldstændig færdig i en enkelt opsætning . Dette eliminerer de fejl, der opstår ved genspænding af en del.
Indvendige slibetilbehør
Selv hvis dit primære fokus er OD (ydre diameter) slibning, at have en nedsving eller tårnmonteret Intern slibespindel (ID). er en significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
Miljø- og sikkerhedsfunktioner
Højhastighedsslibning skaber fin tåge og potentielle farer, som skal håndteres af maskinens design.
- Fuldt kabinet: En højkvalitets CNC-sliber bør være helt lukket for at indeholde kølevæskespray og slibestøv. Dette er ikke kun for renlighed; det er afgørende for integrerede tågeudsugningssystemer at arbejde effektivt.
- Brandslukningssystemer: Hvis du bruger oliebaserede kølemidler til højpræcisionsfinish, er en integreret CO2 eller tørt kemisk brandbekæmpelsessystem er en mandatory safety feature.
- Ergonomisk belastning: Ved manuel eller halvautomatisk læsning skal bordhøjden og dørens frigang give mulighed for nem adgang. For fuldautomatisk produktion bør maskinen være "robotklar" med standardiserede grænseflader (f.eks. Profibus eller Ethernet) og automatiserede døre.
Endelig tjekliste for udvælgelse
Når du afslutter dit valg, skal du kontrollere følgende specifikationer i forhold til dine mest krævende delkrav:
- Max afstand mellem centre: Sørg for en 20 % buffer over din længste del.
- Sving over bordet: Kontroller, at den største diameter del plus afstanden til måleren passer komfortabelt.
- Hjuldiameter: Større hjul (f.eks. 500 mm) holder længere og holder overfladehastigheden bedre end mindre hjul.
- CNC opløsning: Se efter 0,0001 mm stigningskapacitet i kontrolsoftwaren.
- tailstock design: A finjusterbar bagaksel (til konisk korrektion) er afgørende for langskaftets nøjagtighed.


