 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 Da
Når man sammenligner NC (Numerical Control) og CNC (Computer Numerical Control) slibesystemer, CNC cylindriske slibemaskiner repræsenterer et afgørende spring i præcision, repeterbarhed og produktionseffektivitet . For producenter, der kræver snævre tolerancer - ofte inden for ±0,001 mm - og ensartet output på tværs af store mængder, er CNC-cylindriske slibemaskiner ikke blot en opgradering; de er den operationelle rygrad, der bygger bro mellem ældre NC-systemer og fuldautomatisk moderne produktion.
At forstå, hvad der adskiller disse to teknologier – og hvorfor CNC cylindriske slibemaskiner indtager en så kritisk rolle – hjælper ingeniører og indkøbsteams med at træffe informerede beslutninger om udstyrsinvestering og procesdesign.
NC vs CNC: Hvad der faktisk adskiller sig under hætten
NC-systemer fungerer ud fra forstanset tape eller faste sekventielle instruktioner. Når et program er indlæst, udfører maskinen det uden feedback eller selvkorrektion. CNC-systemer bruger derimod en mikroprocessor-baseret controller, der kontinuerligt læser, justerer og gemmer programmer digitalt. Denne arkitektoniske forskel har dybe praktiske konsekvenser.
| Feature | NC system | CNC system |
|---|---|---|
| Programlagring | Udstanset tape / fast sekvens | Digital hukommelse (ubegrænset programmer) |
| Feedback i realtid | Ingen | Kontinuerlig sensorfeedbacksløjfe |
| Parameterjustering | Manuel omprogrammering påkrævet | Redigeringer på skærmen på få sekunder |
| Aksekontrol | Typisk 2-akset | 2 til 5 akser samtidigt |
| Gentagelighed | ±0,01 mm typisk | ±0,001 mm eller bedre |
| Operatørafhængighed | Høj | Lav til moderat |
Specifikt i cylindrisk slibning oversættes disse forskelle direkte til overfladefinishkvalitet, dimensionsnøjagtighed og overgangstid - tre målinger, der definerer rentabiliteten i præcisionsfremstilling.
Hvorfor CNC cylindriske slibemaskiner Indtag den kritiske mellemgrund
CNC cylindriske slibemaskiner sidder i skæringspunktet mellem håndværk med høj præcision og fuldautomatiske produktionslinjer. De er sofistikerede nok til at håndtere komplekse geometrier – konisk slibning, aksler med flere diametre, gevindformer – men alligevel fleksible nok til at blive omprogrammeret til et nyt emne inden for få minutter i stedet for timer.
Denne fleksibilitet er den definerende værdi. Overvej en jobbutik, der producerer rumfartsaksler i partier på 50 til 200 enheder. En NC-sliber vil kræve fysisk omkonfiguration og potentielt en dygtig opsætningstekniker for hvert nyt varenummer. En CNC cylindrisk slibemaskine henter det gemte program, kører en automatisk cyklus med hjulbeklædning og begynder produktionen— reducerer opsætningstiden fra 2-4 timer til under 30 minutter i mange applikationer fra den virkelige verden.
Nøgleprocesfunktioner, som NC ikke kan matche
- Måling undervejs: Aktiv måling under slibning gør det muligt for styreenheden automatisk at kompensere for hjulslid, så diameteren holdes inden for tolerancen uden operatørens indgriben.
- Automatisk hjulafdækning: CNC-controllere udfører påklædningsrutiner med programmerede intervaller, hvilket sikrer ensartet hjulgeometri og overfladefinish under hele produktionsforløbet.
- Flertrins slibecyklusser: Ruft-, halv- og overfladebehandlinger med forskellige fremføringshastigheder kan programmeres som en enkelt automatisk cyklus, der optimerer både materialefjernelseshastigheden og den endelige overfladekvalitet.
- Kompleks konturslibning: Samtidig X- og Z-akseinterpolation muliggør fremstilling af buede eller profilerede overflader, som er geometrisk umulige på en standard NC-maskine.
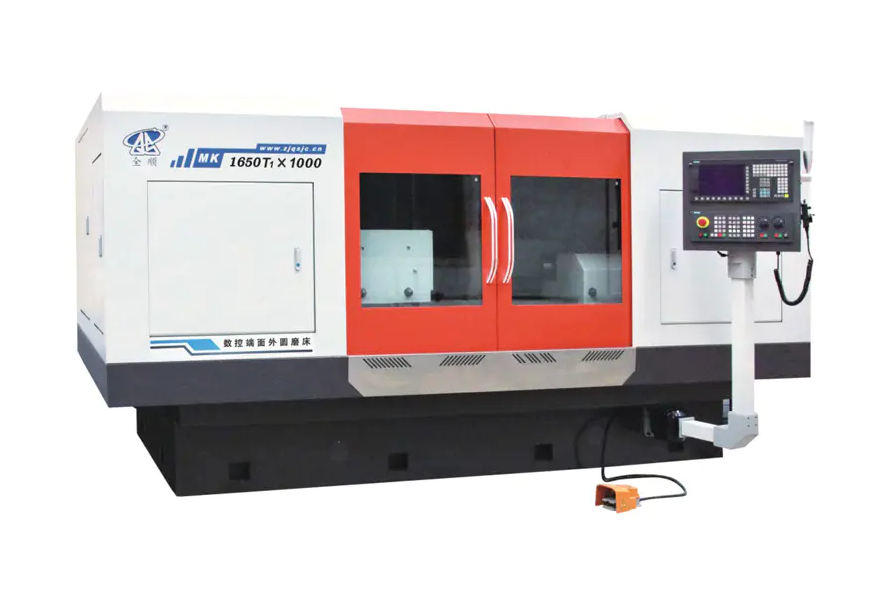
Præcision Benchmarks: Hvad CNC cylindrisk slibning Opnår faktisk
Præcision er ikke en abstrakt påstand – den er målbar, og tallene betyder noget, når man specificerer komponenter til lejer, hydrauliske cylindre, gearkasser eller turbineaksler.
- Dimensionstolerance: CNC cylindriske slibemaskiner i produktionskvalitet opnår rutinemæssigt diametertolerancer på IT5 (ca. ±0,001 mm på en 50 mm aksel), med avancerede systemer, der når IT4 eller IT3 i kontrollerede miljøer.
- Overflade finish: Ra-værdier på 0,2–0,4 µm er standard i finishslibning; med finkornede hjul og kontrollerede parametre kan Ra under 0,1 µm opnås.
- rundhed: CNC-systemer med hydrostatiske arbejdshovedspindler kan opnå rundhedsfejl under 0,2 µm - kritisk for lejerløbsslibning.
- Cylindricitet: På tværs af en emnelængde på 500 mm kan cylindricitetsafvigelser på 1-3 µm opnås med korrekt maskinkalibrering og termisk kompensation.
Til sammenligning leverer NC-cylindriske slibemaskiner typisk tolerancer i IT7-IT6-området, hvilket er tilstrækkeligt til generelle mekaniske komponenter, men utilstrækkeligt til præcisionslejer, komponenter til brændstofindsprøjtning eller aksler til medicinsk udstyr.
Industrier Hvor CNC cylindriske slibemaskiner Er ikke-omsættelige
Flere sektorer er afhængige af CNC cylindrisk slibning som et proceskritisk trin, ikke en bekvemmelighed:
Automotive Drivetrain-komponenter
Knastaksler, krumtapaksler, transmissionsaksler og ABS-sensorringe kræver slibning til IT5 eller bedre, med overfladefinish under 0,4 µm Ra. Leverandører af højvolumen biler kører typisk CNC-cylindriske slibemaskiner i automatiserede celler, hvilket opnår cyklustider på under 90 sekunder pr. del for aksler med mellemdiameter.
Luftfart og forsvar
Landingsstelaktuatorer, rodformer til turbineblade og hydrauliske ventilspoler kræver både ekstrem præcision og fuld processporbarhed. CNC-systemer leverer det digitale revisionsspor – registrering af faktiske tilførselshastigheder, plejeintervaller og måledata i processen – som kvalitetsstandarder for rumfart kræver.
Lejefremstilling
Indre og ydre ringslibning til præcisionslejer (ABEC 5, 7 og 9 kvaliteter) repræsenterer måske den mest krævende anvendelse til cylindrisk slibning. ABEC 7-lejer kræver rundhed inden for 2,5 µm og diametertolerancer på ±2,5 µm - kun opnåelige med CNC-systemer udstyret med aktiv måler og vibrationsdæmpet maskinbaser.
Fremstilling af medicinsk udstyr
Kirurgiske instrumentskafter, ortopædiske implantatstilke og tandhåndstykkekomponenter er slebet af titanlegeringer og rustfrit stål til tolerancer på ±0,005 mm eller tættere. Kravene til biokompatibilitet kræver desuden gratfrie, ridsefrie overflader - resultater, der udelukkende afhænger af præcise, repeterbare CNC-slibeparametre.
CNC cylindrisk slibemaskine Konfigurationer: Matchende maskintype til applikation
Ikke alle CNC cylindriske slibemaskiner tjener det samme formål. De vigtigste konfigurationer er hver især rettet mod specifikke emnegeometrier og produktionsscenarier:
| Maskintype | Emnetype | Typisk anvendelse |
|---|---|---|
| Universal OD/ID kværn | Udvendige og indvendige diametre | Jobbutikker, prototype, blandet produktion |
| Centerløs CNC-sliber | Stænger, stifter, ruller (ingen centre påkrævet) | Høj-volume pin and roller production |
| CNC Knastaksel/Krumtapakselsliber | Multi-lobe eller excentriske skafter | Motorkomponenter til biler |
| CNC gevindsliber | Gevindaksler, blyskruer | Præcisions blyskruer, kugleskrueaksler |
| CNC dyksliber | Korte funktioner med specifik diameter | Lejesæder, journalslibning |
Valg af den forkerte konfiguration – for eksempel ved at bruge en universel OD-sliber til en knastakselapplikation med stort volumen – resulterer i cyklustider to til tre gange længere end en dedikeret CNC-knastakselsliber med C-akse interpolation.
Kritiske operationelle faktorer, der bestemmer CNC-sliberesultater
At eje en CNC cylindrisk slibemaskine garanterer ikke automatisk præcision. Flere driftsvariable skal styres for at udtrække maskinens fulde kapacitet:
Termisk stabilitet
Slibning genererer varme, der forårsager udvidelse af både emne og maskinramme. En temperaturændring på kun 1°C i en stålaksel, der er 300 mm lang, forårsager ca. 3,5 µm dimensionsændring. CNC-slibemaskiner, der bruges til arbejde under mikron, kræver temperaturstyret kølevæske, maskinopvarmningsprotokoller på 30-60 minutter og klimakontrollerede sliberum holdt ved 20°C ±0,5°C.
Hjulvalg og påklædning
Slibemiddelspecifikationen – korntype, kornstørrelse, bindingshårdhed og struktur – skal matche emnets materiale, påkrævet finish og fjernelseshastighed. Et dårligt matchet hjul på en CNC-maskine giver de samme dårlige resultater som på en NC-maskine. Parametre for slibning af hjul (lod, dybde, overlapningsforhold) programmeret i CNC-cyklussen er lige så kritiske som selve slibeparametrene.
Arbejdsfastholdelse og opretning
Mellem-center slibning kræver korrekt slebet og justerede dødpunkter. Runout på kun 5 µm i midten kan oversætte direkte til rundhedsfejl i den færdige del. Stabile hviler til lange emner skal placeres og justeres korrekt, da CNC-styring ikke kan kompensere for mekanisk forskydning i arbejdsholdeopsætningen.
Integration af måling i processen
Moderne CNC cylindriske slibemaskiner udstyret med luft- eller kontaktmålere måler emnets diameter under slibning. Måleren leverer realtidsdata til controlleren, som automatisk justerer fremføringen for at kompensere for hjulslid. Uden denne feedback-sløjfe skal operatører udføre manuelle målinger og forskydninger - hvilket genindfører den menneskelige variabilitet, som CNC-systemer er designet til at eliminere.
Når NC-slibning stadig giver mening
På trods af de klare fordele ved CNC-systemer bevarer NC-cylindrisk slibning legitime anvendelser i specifikke sammenhænge:
- Enkel, dedikeret produktion: Enkeltkomponent produktion i høj volumen af en geometrisk enkel del (f.eks. en almindelig cylindrisk stift til IT7-tolerance) retfærdiggør muligvis ikke de højere omkostninger og kompleksitet ved CNC-udstyr.
- Lavbudget vedligeholdelsesbutikker: Faciliteter, der lejlighedsvis udfører intern renovering af slidte aksler, hvor tolerancer på ±0,01–0,02 mm er acceptable, kan betjene NC-slibere effektivt.
- Regioner med begrænset CNC-ekspertise: I nogle produktionsmiljøer foretrækkes NC-maskiner, fordi de er afhængige af mekaniske færdigheder frem for programmeringsviden - selvom dette er en stadig mere sjælden overvejelse, da CNC-operatøruddannelse er blevet bredt tilgængelig.
For enhver applikation, der kræver tolerancer, der er snævrere end IT6, komplekse geometrier, varianter af flere dele eller dokumenteret processporbarhed, er NC-slibning funktionelt utilstrækkelig - ikke et omkostningsbesparende alternativ.
Integration med moderne produktionsøkosystemer
CNC cylindriske slibemaskiner fungerer i stigende grad ikke som selvstændige maskiner, men som netværksknuder i digitale produktionsmiljøer. Denne integrationsevne er fraværende i NC-systemer og repræsenterer en anden dimension af teknologiskløften:
- DNC-forbindelse (Direct Numerical Control): Programmer overføres fra en central server til maskincontrolleren, hvilket eliminerer manuel programindlæsning og reducerer risikoen for at bruge forældede delprogrammer.
- Eksport af SPC-data: Målinger i processen logges og eksporteres til statistisk proceskontrolsoftware, hvilket muliggør Cpk-overvågning i realtid og tidlig detektering af procesdrift - før dele uden for tolerance produceres.
- Robotintegration: CNC-slibemaskiner med standardiserede kommunikationsgrænseflader (OPC-UA, MTConnect) kan integreres i automatiske ind-/udlæsningsceller, hvilket muliggør slibeoperationer uden lys under skiftehold.
- Forudsigende vedligeholdelse: Vibrationssensorer og spindelbelastningsovervågning leverer data til analyseplatforme, der forudsiger hjulglasning, lejeslid eller problemer med kølevæskesystemet, før de forårsager skrot eller maskinskade.
En fuldt integreret CNC cylindrisk slibecelle kan reducere skrotmængderne med 60-80 % sammenlignet med operatørafhængige NC-processer , baseret på dokumenterede casestudier i billeverandørmiljøer, hvor Cpk-værdier blev forbedret fra under 1,0 til over 1,67 efter overgang til CNC med aktiv måling.
Valg af en CNC cylindrisk slibemaskine : Tjekliste for praktiske specifikationer
Ved evaluering af CNC-cylindriske slibemaskiner til en specifik applikation, skal følgende specifikationsparametre verificeres i forhold til produktionskrav:
- Slibelængde og svingdiameter: Sørg for, at maskinens kapacitet dækker de maksimale emnedimensioner med margen.
- Arbejdshoved og tailstock spindel nøjagtighed: Anmod om udløbsspecifikationer; præcisionsapplikationer kræver under 1 µm spindelløb.
- Antal CNC-akser: To-akset (X, Z) dækker det meste cylindrisk arbejde; tilføj C-akse til ikke-runde former, B-akse til indvendig slibebeslagsvivel.
- Hjulhoved konfiguration: Enkelt-, dobbelt- eller multihjulshoveder påvirker fleksibiliteten; tvillingehoveder tillader samtidig OD- og ID-slibning.
- Målesystem: In-proces luftmåling foretrækkes for præcision; efterbehandlingsmåling med automatisk offset-feedback er minimum for ubemandet drift.
- Controller platform: Bekræft tilgængeligheden af applikationsspecifikke slibecyklusser (oscillation, dyk, traversering) og kompatibilitet med anlæggets DNC-systemer.
- Kølevæskesystemfiltrering: Finkornet slibning for Ra under 0,2 µm kræver kølevæske filtreret til 10 µm eller finere for at forhindre overfladeridsning fra slibende partikler.


