 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 Da
For at bruge en CNC cylindrisk slibemaskine skal du først fastspænde emnet og indstille værktøjet. Indtast eller kald derefter bearbejdningsprogrammet (G-kode) i CNC-systemet. Indstil slibeskivens hastighed, fremføringshastighed og kølesystem til/fra via kontrolpanelet. Til sidst skal du starte den automatiske cyklustilstand for præcisionsslibning. Kerneoperationen sikrer præcis tilpasning mellem emneaksen og slibeskivens bevægelsesbane for at opnå dimensionelle tolerancer på mikronniveau og krav til overfladeruhed.
Forståelse af kernekomponenterne i en CNC cylindrisk slibemaskine
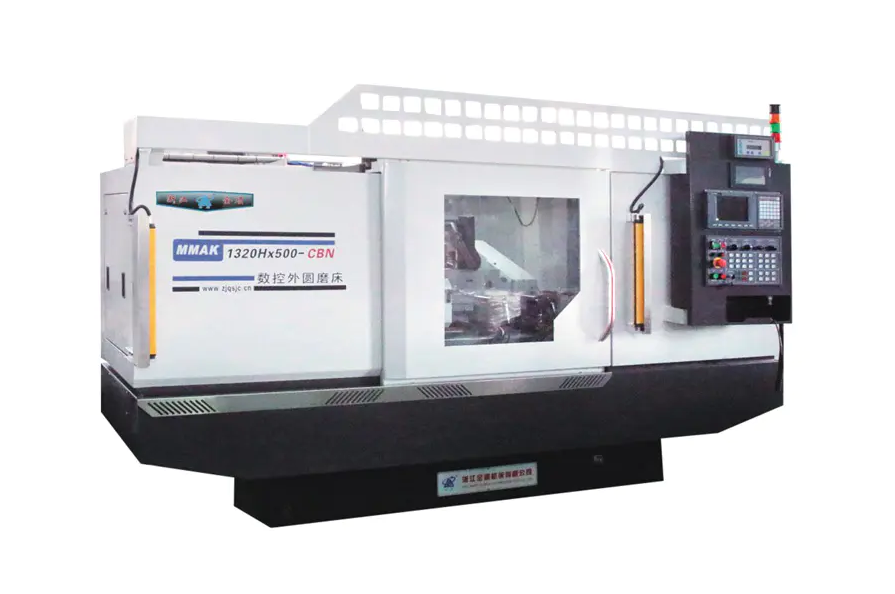
Før du dykker ned i den operationelle proces, er det vigtigt at forstå den grundlæggende struktur af præcisionsslibeudstyr. A CNC cylindrisk slibemaskine består hovedsageligt af et leje, topstykke (drive emnets rotation), tailstock, slibeskivehoved (montering af slibeskiven) og det afgørende CNC numeriske kontrolsystem.
CNC system: Ansvarlig for styring af forbindelsen mellem X-aksen (slibeskivefremføring) og Z-aksen (tabel langsgående bevægelse).
Servodrev: Sikrer stabiliteten af fodringsnøjagtigheden, hvilket direkte påvirker effekten af ekstern cylindrisk slibning.
Detaljerede betjeningsprocedurer for en CNC cylindrisk slibemaskine
1. Tænd og oprindelsesretur
Efter tænding skal der udføres en "nul returnering". Dette er for at give CNC-slibemaskinen mulighed for at etablere sit mekaniske koordinatsystem, hvilket sikrer den absolutte nøjagtighed af efterfølgende bearbejdningsbaner.
2. Opspænding og justering af emnet
Vælg centerhulstøtte eller spændepatron i henhold til emnets form. Brug en måleur til at kontrollere arbejdsemnets radiale udløb for at sikre jævnheden af rotationsaksen.
3. Programmering og input
Importér bearbejdningsprogrammet via manuel datainput (MDI) eller USB-flashdrev. Programmet skal indeholde:
- Lineære hastighedsindstillinger for slibeskiven
- Segmenterede tilførselsparametre til grovslibning, finslibning og gnistfri slibning
- Kompensationsdata for slibning af slibeskiven
4. Værktøjsindstilling og emnekoordinatindstilling
Bestem referencepositionen for slibeskiven og emnets overflade ved hjælp af en værktøjsindstiller eller "gnisttest"-metoden. Dette trin bestemmer den indledende nøjagtighed af CNC-bearbejdning.
5. Automatisk bearbejdning og køling
Start kølevæskedysen (tilpas den med slibepunktet), og klik på "Cycle Start". Operatører skal overvåge slibningsprocessen gennem lyd- og gnistovervågning.
Kerneelementer til forbedring af bearbejdningskvaliteten i CNC-cylindriske slibemaskiner
Blot at stole på automatiseringsprogrammer er utilstrækkeligt under drift CNC cylindrisk slibemaskines . For at opnå sub-mikron præcisionsbearbejdning er dybdegående optimering nødvendig i tre dimensioner: hjulets tilstand, termisk deformationskontrol og positioneringsdatum.
1. Præcisionsbehandling og vedligeholdelse af slibeskivens egenskaber
Slibeskivens mikrostruktur bestemmer direkte overfladefinishen af ekstern cylindrisk slibning. Mens CNC-systemet kan styre tilførslen, kan det ikke automatisk ændre slibeskivens sløvende tilstand.
Tekniske detaljer: Diamantkommodens skarphed skal bevares. Den langsgående tilspændingshastighed under bearbejdning bør justeres fleksibelt i overensstemmelse med kravene til skrub- og efterslibning - en større tilspændingshastighed kan bruges til grovbearbejdning for at forbedre skæreeffektiviteten, mens en meget lille fremføringshastighed er påkrævet til efterbehandling for at inducere mikroslibekanter på slibeskivens overflade.
Værdi: Regelmæssig og videnskabelig påklædning forhindrer effektivt overfladesnakken (bølgede linjer) og reducerer markant risikoen for slibende forbrændinger.
2. Dynamisk termisk stabilitet og kølevæskestyring
Slibning er i det væsentlige en højenergifjernelsesproces, der genererer betydelig slibevarme. I præcisionsslibeudstyr er termisk deformation en "skjult dræber", der fører til dimensionelle afvigelser.
Tekniske detaljer: Kølevæske køler ikke kun overfladen, men vasker også slibeaffald væk og forhindrer tilstopning af hjul. Et kølesystem med konstant temperatur anbefales for at sikre, at kølevæsketemperaturen svinger synkront med maskinens lejetemperatur. Samtidig skal kølevæskedysevinklen rettes præcist mod det "kileformede område" af slibezonen for at maksimere varmeudvekslingen.
Værdi: God termisk balancestyring kontrollerer effektivt den radiale termiske udvidelse af emnet, hvilket sikrer, at dimensionskonsistensen forbliver inden for minimale tolerancer under kontinuerlig bearbejdning af en batch af dele.
3. Fysisk dato og centerhulsintegritet
For CNC cylindrisk slibemaskines ved hjælp af midterstøtter er emnets midterhul dets rotationsgeometriske datum.
Tekniske detaljer: Før fastspænding skal de midterste huller i begge ender af emnet inspiceres grundigt for buler, oxidbelægninger eller spåner. Det anbefales at bruge højpræcisionsslebne centre og påføre et dedikeret højtryksfedt på kontaktfladerne. Hvis centerhullet har en geometrisk fejl på 0,01 mm, efter rotationsforstørrelse, kan fejlen afspejlet i emnets rundhed stige eksponentielt.
Værdi: At sikre renhed og rundhed af referencepositionen er grundlæggende for at opnå høj koaksialitet og høj rundhed bearbejdning, og er også en forudsætning for at maksimere gentagelsesevnen af CNC-systemet.
Sikkerhedsforanstaltninger: Ved betjening af automatiseret slibeudstyr skal passende beskyttelsesudstyr bæres. Det er strengt forbudt at åbne sikkerhedsdøren, mens slibeskiven roterer med høj hastighed, og slibeskiven skal kontrolleres regelmæssigt for revner for at forhindre eksplosionsrisiko ved højhastighedsrotation.
Dygtig brug af CNC cylindriske slibemaskiner kræver ikke kun en forståelse af softwareprogrammering, men også følsomhed over for mekanisk samling og procesparametre.


