 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 Da
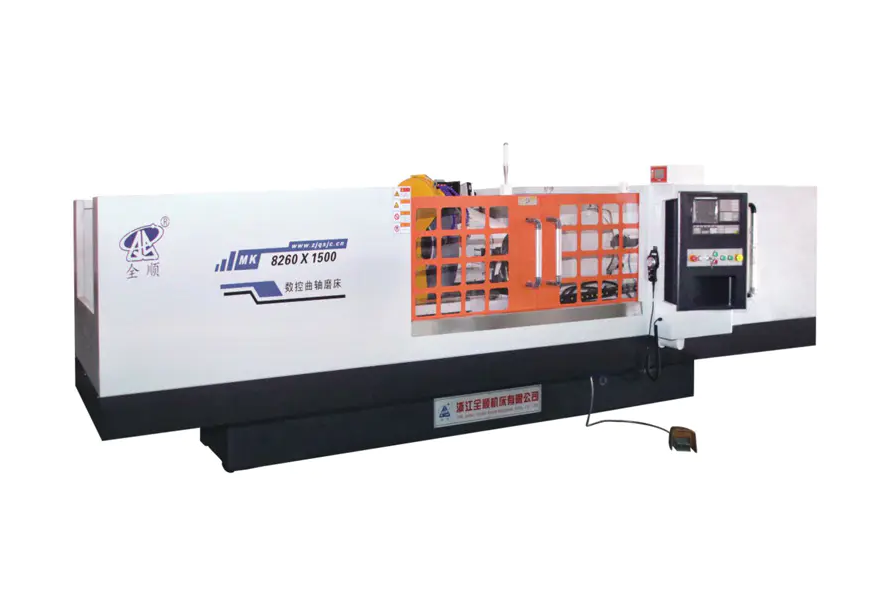
Evaluering af præcisionen og repeterbarheden af en CNC krumtapakselsliber kræver systematisk måling af dimensionel nøjagtighed, geometriske tolerancer og proceskonsistens på tværs af flere bearbejdningscyklusser. Kernetilgangen kombinerer sondering på maskinen, CMM (Coordinate Measuring Machine) verifikation og statistisk proceskontrol (SPC) analyse. En velkalibreret CNC krumtapakselsliber bør opnå rundhed inden for ±0,001 mm , diameter tolerance indeni ±0,002 mm , og en Cpk-værdi på 1,33 eller højere at blive betragtet som produktionsdygtig.
Evalueringsprocessen er ikke en engangskontrol - det er en struktureret protokol, der spænder over maskinkvalifikation, arbejdsemneinspektion og langsigtet kapacitetsanalyse.
Nøgle præcisionsmålinger til CNC krumtapakselslibning
Før du kører en test, er det vigtigt at definere, hvilke parametre der udgør "præcision" for en krumtapakselsliber. Disse målinger påvirker motorens ydeevne og komponenternes levetid direkte.
- Journal Diameter Tolerance: Typisk ±0,002–0,005 mm for højtydende krumtapaksler.
- Rundhed (cirkulæritet): Bør være inden for 0,001–0,003 mm for hoved- og stifttappene.
- Cylindricitet: Måler tilspidsning og løbsafvigelse langs aksellængden, typisk ≤0,002 mm.
- Overfladeruhed (Ra): Mål Ra ≤ 0,4 µm for lejende kontaktflader.
- Pin Journal kaste nøjagtighed: Afvigelse af stiftens centrum i forhold til hovedaksen, sædvanligvis ≤0,005 mm.
- Vinkelpositionering af pin-journaler: Kritisk for motorens timing; vinkelfejl bør ikke overstige ±0,05°.
Disse målinger danner måleplanen. Enhver evalueringsprotokol skal adressere hver enkelt med det relevante instrument og metode.
Maskinkvalifikation: Udgangspunktet
Inden slibning af emner påbegyndes, skal selve maskinen verificeres gennem geometriske og dynamiske kvalifikationsprøver. Disse test fastslår, om maskinens mekaniske struktur kan understøtte de påståede tolerancer.
Test af geometrisk nøjagtighed
Brug et laserinterferometer eller præcisionskuglestang til at kontrollere:
- Rethed af slibeskivehovedets tværakse (X-akse): mål ≤ 0,002 mm/300 mm
- Parallelisme mellem hjulspindelaksen og arbejdshovedet/haleakselaksen: ≤ 0,003 mm/500 mm
- Udløb af slibeskivespindlen: ≤ 0,001 mm
- Arbejdshovedspindeludløb: ≤ 0,002 mm
Termisk stabilitetsvurdering
Termisk drift er en væsentlig kilde til dimensionsfejl i CNC-slibning. Kør maskinen ved driftstemperatur i mindst 60-90 minutter før du foretager præcisionsmålinger. Mål den termiske forskydning ved slibespindelen ved hjælp af en kapacitiv sensor med 15 minutters intervaller. En stabil maskine bør udstille mindre end 0,003 mm termisk drift efter opvarmning.
Måling på maskinen: Præcisionskontrol i realtid
Moderne CNC krumtapakselslibers integrere in-proces målesystemer, der kontinuerligt måler emnets diameter under slibning. Denne aktive feedback-loop er den mest direkte metode til styring af dimensionspræcision.
Sådan evaluerer du effektiviteten af måleren på maskinen:
- Slib en testjournal til en nominel diameter, og noter målerens aflæsning ved gnist-out.
- Fjern emnet og mål den samme tap med en kalibreret luftmåler eller CMM.
- Beregn forskellen mellem aflæsningen på maskinen og offlinemålingen.
- Gentag dette på tværs af 10 på hinanden følgende dele for at fastslå målerkorrelationsfejlen.
En velfungerende in-proces-måler bør korrelere med CMM-resultater indeni ±0,001 mm . Afvigelser ud over dette indikerer slid på måleren, monteringsproblemer eller kølevæskeforurening.
Inspektion efter proces med CMM og rundhedstester
Måling uden for maskinen giver de mest objektive data til præcisionsevaluering. To instrumenter er uundværlige:
Coordinate Measuring Machine (CMM)
CMM-inspektion fanger diameter, cylindricitet og kastenøjagtighed. Til evaluering af krumtapaksel er en scanningssonde at foretrække frem for en berøringsudløserprobe, fordi den indsamler hundredvis af point pr. journal, hvilket giver statistisk robuste data. Mål på minimum 3 tværsnit pr. journal (både ender og center) ved hjælp af mindst 36 punkter pr. tværsnit .
Rundhed/Form Tester
En dedikeret rundhedstester (Taylor Hobson type eller tilsvarende) giver langt højere opløsning for cirkularitet og overfladebølger end en CMM. Den bruger en præcisionsspindel med vinkelusikkerhed nedenfor 0,01 buesekunder . Dette instrument er afgørende for evaluering af:
- Rundhedsfejl i henhold til ISO 12181
- Lobing (ulige tal harmoniske fejl forårsaget af centerløs fastgørelse)
- Bølger (mid-spatiale frekvensfejl knyttet til hjulsnak)
Gentagelighedstest: Gauge R&R og SPC-tilgangen
Gentagelighed handler ikke kun om én god del - det handler om ensartet output på tværs af et produktionsforløb . To strukturerede metoder definerer denne evne:
Gauge repeterbarhed og reproducerbarhed (Gauge R&R)
Denne undersøgelse adskiller målesystemvariation fra faktisk delvariation. Fremgangsmåde:
- Vælg 10 krumtapakseltapper, der spænder over det forventede diameterområde.
- Lad 2-3 operatører hver måle alle 10 dele, 3 gange hver, i tilfældig rækkefølge.
- Beregn %GRR = (Gauge R&R variation / Total variation) × 100.
Acceptkriterier: %GRR ≤ 10 % er fremragende; 10–30 % er marginalt; over 30 % kræver korrigerende handling, før produktionsdata er tillid til.
Statistisk proceskontrol (SPC) og proceskapacitet
Slib minimum 25–30 på hinanden følgende krumtapaksler under kontrollerede forhold og noter hovedtappens diameter for hver del. Plot dataene på et X-bar og R kontroldiagram, og beregn derefter:
- Cp (Process Capability): Foranstaltninger spredt i forhold til tolerance. Mål-Cp ≥ 1,67.
- Cpk (Process Capability Index): Regner for procescentrering. Mål-Cpk ≥ 1,33 for standardproduktion; ≥ 1,67 for kritiske tidsskrifter.
- Standardafvigelse (σ): Bør være under 1/6 af den bilaterale tolerance.
Evalueringsoversigt: Metrics og accepttærskler
| Parameter | Målemetode | Accepttærskel |
|---|---|---|
| Journal Diameter | CMM / luftmåler | ±0,002 mm |
| Rundhed | Rundhed Tester | ≤ 0,001 mm |
| Cylindricitet | CMM scanning | ≤ 0,002 mm |
| Overfladeruhed Ra | Kontakt Profilometer | ≤ 0,4 µm |
| Nøjagtighed i pindkast | CMM | ≤ 0,005 mm |
| Vinkelstift position | CMM / Rotary Encoder | ≤ ±0,05° |
| Proceskapacitet (CPK) | SPC Analyse | ≥ 1,33 |
| Måler R&R (%) | Måler R&R undersøgelse | ≤ 10 % |
| On-Machine Gauge Korrelation | vs. CMM Offline | ± 0,001 mm |
Almindelige kilder til præcisionstab og hvordan man identificerer dem
Når evalueringsresultater falder uden for ovenstående tærskler, skal den grundlæggende årsag spores systematisk. De mest almindelige kilder til forringet præcision i CNC krumtapakselslibers omfatter:
- Hjul ubalance eller forbindingsfejl: Forårsager pladdermærker, der er synlige i runde profiler som højfrekvent lobing. Løsning: afbalancer hjulet igen og klæde om med finere bly.
- Slid på arbejdshovedet eller halehovedet: Vises som øget udløb på det roterende emne. Kan registreres med en præcisionsindikator ved spindelnæsen.
- Termisk vækst under lange produktionsserier: Identificeret ved at trende CMM-data over tid - hvis diameteren gradvist går i én retning, er termisk kompensation eller en opvarmningscyklus nødvendig.
- Fixtur eller fastspænding uoverensstemmelse: Resulterer i del-til-del variation i kastenøjagtighed. Kontroller med ensartet spændekraft ved hjælp af en momentnøgle og gentag måling.
- CNC controller interpolationsfejl: Manifesterer sig som vinkelpositionsfejl i stiftjournaler. Bekræft ved at kontrollere indstillingerne for C-akse encoder-opløsning og slørkompensation.
Etablering af en periodisk re-evalueringsplan
En engangskvalifikation er ikke tilstrækkelig til langsigtet produktionssikring. Præcisionsevaluering bør følge en trinvis tidsplan:
- Hvert produktionsskift: Verificer korrelation af måleinstrumenter i processen ved hjælp af en referencemasterringmåler. Tjek første og sidste del af kørslen med CMM.
- Ugentligt: Kør en 10-delt SPC-prøve og genberegn Cpk. Inspicer hjulets tilstand og slitage på afbindingsværktøjet.
- Månedligt: Udfør en fuld geometrisk nøjagtighedsaudit ved hjælp af laserinterferometer og test med kuglestang.
- Årligt eller efter større vedligeholdelse: Fuld maskinomkvalificering inklusive termisk stabilitet, spindeludløb og Gauge R&R-undersøgelse.
Trendanalyse fra disse periodiske kontroller muliggør proaktiv vedligeholdelse, før præcisionen forringes til under specifikationerne – hvilket reducerer skrotrater og uplanlagt nedetid betydeligt.


