 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 Da
Direkte svar
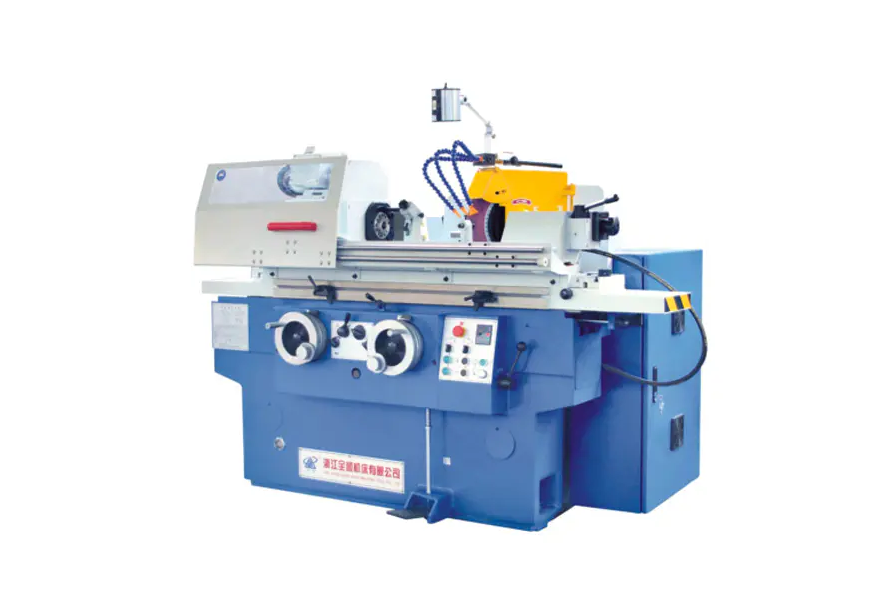
A slibemaskine virker ved at rotere en slibeskive med høj hastighed mod et emne for at fjerne materiale gennem slid og forme overfladen til præcise dimensionstolerancer. Hjulets slibekorn fungerer som tusindvis af mikroskær, der hver barberer bittesmå spåner af materiale af hver gang.
Kernemekanisme
Fysikken bag materialefjernelse
Ved sit fundament omdanner en slibemaskine rotationsenergi til slibende skærevirkning. Slibeskiven drejer med overfladehastigheder typisk mellem 20 og 45 m/s , der presser mod emnet med kontrolleret kraft. Hvert slibekorn - normalt aluminiumoxid, siliciumcarbid eller kubisk bornitrid (CBN) - fungerer som et enkeltpunktsskæreværktøj, der arbejder i mikroskopisk skala.
Når et korn kommer i kontakt med emnet, sker der tre ting i rækkefølge:
- Elastisk deformation — kornet komprimerer overfladen, før skæringen begynder
- Plast pløjning — materiale skubbes sidelæns og danner kamme
- Chipdannelse — kornet skærer en mikrochip fri fra grundmaterialet
Denne proces gentages millioner af gange i minuttet på tværs af hele hjulfladen, hvilket giver den karakteristiske glatte finish, slibning er kendt for. Overfladeruhedsværdier på Ra 0,1 til 1,6 mikrometer opnås rutinemæssigt - finere end nogen drejning eller fræseoperation.
45 m/s
Typisk max hjuloverfladehastighed
Ra 0,1 μm
Opnåelig overfladeruhed
0,001 mm
Dimensionelt toleranceområde
Anatomi
Nøglekomponenter og hvad de gør
Slibeskive
Skæreværktøjet. Sammensat af slibende korn bundet sammen (vitrificeret, resinoid eller gummibindinger). Hjulkvalitet (hårdhed) og struktur (kornafstand) vælges ud fra materiale- og finishkrav.
Hjulhoved / Spindel
Huser spindelmotoren og lejer, der roterer hjulet. Spindelstivhed er kritisk - selv 0,001 mm udløb forårsager støjmærker på den færdige overflade.
Arbejdsbord
Holder og krydser emnet. På overfladeslibere går bordet frem og tilbage (frem og tilbage) eller roterer. På cylindriske slibere bevæger bordet sig langs Z-aksen, mens emnet roterer.
Kommode
Et værktøj med diamantspids, der med jævne mellemrum skærper slibeskiven ved at afbryde sløvede korn og genskabe skivens geometri. Uden forbinding falder slibeeffektiviteten kraftigt, og overfladekvaliteten forringes.
Kølevæske system
Leverer skærevæske (vandopløselig olie eller syntetisk kølemiddel) med strømningshastigheder på 20 til 100 l/min til slibezonen. Kølevæske reducerer varmen (temperaturer i slibezonen kan lokalt overstige 1000 grader), skyller spåner og smører snittet.
Fodermekanisme
Styrer, hvor dybt hjulet går i indgreb med emnet (indføring / skæredybde). Præcisionsfremføringsmekanismer opløses i trin på 0,001 mm, hvilket muliggør fjernelse af mikromaterialer, der adskiller slibning fra grovere skæreprocesser.
Maskintyper
Hovedtyper og deres arbejdsprincipper
Forskellige geometrier kræver fundamentalt forskellige maskinkonfigurationer. Nedenfor er de fire mest almindelige typer brugt i industriel produktion:
| Maskintype | Arbejdsstykke bevægelse | Hjulbevægelse | Typisk tolerance | Fælles ansøgning |
| Overfladesliber | Frem- og tilbagegående eller roterende bord | Roterer, nedstrømning pr. gennemløb | /- 0,005 mm | Flade plader, forme, værktøj |
| Cylindrisk kværn | Roterer mellem centre | Roterer, krydser aksialt | /- 0,002 mm | Aksler, stifter, ruller |
| Centerløs kværn | Gennemført af reguleringshjul | Slibeskive regulerende hjul | /- 0,001 mm | Stænger, rør, højvolumendele |
| Indvendig kværn | Roterer (eller holdes stationært) | Lille hjul roterer inde i boringen | /- 0,003 mm | Lejeløb, hydrauliske cylindre |
Dybt dyk
Hvordan centerløs slibning opnår enestående gennemstrømning
Centerløs slibning er den mest produktive form for cylindrisk slibning, fordi den helt eliminerer fastgørelse af dele. Arbejdsemnet hviler på en klinge mellem to hjul:
- Slibeskive (stor, høj hastighed) udfører selve skæringen ved hastigheder op til 60 m/s
- Reguleringshjul (mindre, vippet 1 til 6 grader) styrer delens rotationshastighed og aksial fremføringshastighed
Ved at vippe reguleringshjulet roteres delen samtidig og skubbes aksialt gennem maskinen - en metode, der kaldes "through-feed"-slibning. En produktionscenterløs kværn kan behandle mere end 1.000 små cylindriske dele i timen uden operatørens læsning/aflæsning mellem delene.
Dette gør centerløs slibning til standardprocessen for højvolumenkomponenter som bilventilstammer (tolerancer på /- 0,003 mm på 6 mm diameter) og lejeruller.
Proceskontrol
Kritiske parametre, der styrer slibeydelsen
Sliberesultater bestemmes af fire interagerende procesvariable. Fejlfinding af nogen af dem forårsager enten dårlig overfladefinish, dimensionsfejl eller termisk skade (forbrænding).
Hjulhastighed (Vs)
Højere hjulhastighed betyder, at hvert korn fjerner en tyndere spån, hvilket reducerer skærekræfterne og forbedrer finish - men øger varmeudviklingen. CBN hjul arbejder med 80 til 120 m/s i højhastighedsslibning (HSG) af denne grund.
Arbejdsstykkehastighed (Vw)
Hurtigere bevægelse af emnet øger materialefjernelseshastigheden (MRR), men øger spånbelastningen. Hastighedsforholdet Vs/Vw varierer typisk fra 60:1 til 120:1 i præcisionsslibeapplikationer.
Skæredybde (ae)
Skrubbearbejdninger kan bruge ae = 0,05 mm; efterbehandlinger bruger 0,002 til 0,005 mm. Spark-out gennemløb (nul indføring) i slutningen af en cyklus tillader maskinens afbøjning at springe tilbage, hvilket forbedrer dimensionsnøjagtigheden.
Specifik materialefjernelseshastighed (Q'w)
Udtrykt i mm3/mm/s er dette den styrende produktivitetsmåling. Moderne CNC-slibemaskiner optimerer Q'w i realtid ved hjælp af effektovervågning for at forblive tæt på forbrændingstærsklen uden at krydse den.
Fælles udfordring
Termisk skade: Risikoen, enhver slibeoperation skal håndtere
Slibning genererer intens lokaliseret varme - op til 1.500 grader C ved korn-emne-kontaktzonen i ekstreme tilfælde — varer kun mikrosekunder pr. kornkontakt. Hvis varmen ikke kan spredes hurtigt nok, forårsager det:
- Slibende brænde — oxidation af overfladen, synlig som blå/brun misfarvning, hvilket indikerer mikrostrukturelle ændringer
- Resterende trækspænding — hvilket dramatisk reducerer udmattelseslevetiden for hærdede stålkomponenter
- Overfladegenhærdning eller blødgøring — ændring af hårdhedsprofilen, som varmebehandlingen var designet til at opnå
Forebyggelse af termiske skader kræver en kombination af aggressiv kølevæskepåføring (højtryksdyser ved 50 til 80 bar i nogle rumfartsapplikationer), korrekt hjulvalg (åben struktur til fri skæring) og konservative materialefjernelseshastigheder i finishpassager.
Barkhausen-støjanalyse og røntgendiffraktion bruges i kvalitetskritiske industrier (lejer, rumfart) til ikke-destruktivt at verificere, at jordoverflader er fri for resterende trækspænding efter bearbejdning.
Valgvejledning
Valg af det rigtige slibemiddel til materialet
Hjulvalg er det største enkelthåndtag for både produktivitet og overfladekvalitet. Det forkerte slibemiddel underpræsterer ikke bare – det kan brænde eller revne emnet.
| Slibende type | Bedst til | Undgå On | relative omkostninger |
| Aluminiumoxid (Al2O3) | Stål, højhastighedsstål, jernholdige metaller | Karbid, keramik | Lav |
| Siliciumcarbid (SiC) | Støbejern, ikke-jernholdigt, keramik, sten | Hærdet stål (reagerer kemisk) | Lav-Medium |
| Kubisk bornitrid (CBN) | Hærdet stål (over 45 HRC), superlegeringer | Blødt stål, aluminium | Høj |
| Diamant | Karbid, keramik, glass, composites | Stål (kulstofdiffusion forårsager hurtigt slid) | Meget høj |
Moderne teknologi
Hvordan CNC-styring har transformeret slibepræcision
Moderne CNC-slibemaskiner integrerer feedback med lukket sløjfe, som konventionelle maskiner ikke kan matche. Nøgleteknologier omfatter:
- Måling i processen — luft- eller kontaktsonder måler emnets diameter, mens slibning er aktiv, og justerer automatisk fremføringen for at ramme målmål inden for 0,001 mm
- Akustiske emissionssensorer — detekter højfrekvenssignalet, når hjulet først kommer i kontakt med arbejdsemnet eller kommoden, hvilket eliminerer luftslibetiden og detekterer hjulbrud
- Adaptiv tilspændingsstyring — Spindeleffektovervågning fører data tilbage til CNC'en for at opretholde konstant materialefjernelseshastighed, når hjulet slides
- Automatisk hjulbalancering — dynamiske balancere inde i hjulflangen korrigerer ubalance i realtid, hvilket reducerer vibrationer under 1 g ved driftshastighed
En moderne CNC cylindrisk slibemaskine kan fuldføre en akselslibecyklus på under 90 sekunder med Cpk-værdier over 1,67 - proceskapacitet, som manuel slibning i batch-tilstand ikke kan nærme sig.
Praktisk vejledning
Hvad operatører skal tjekke før hver slibekørsel
Selv den bedste maskine producerer skrot, hvis tjek før drift springes over. Følgende tjekliste dækker de punkter, der har størst effekt:
- Udfør a ringtest på slibeskiven - en klar metallisk tone indikerer ingen revner; et sløvt slag betyder, at hjulet skal kasseres
- Bekræft hjulet RPM vurdering overskrider spindlens maksimale hastighed med en sikkerhedsmargin på mindst 25 %
- Tjek kølevæske koncentration og flowhastighed før start — nedbrudt kølevæske forårsager forbrænding selv ved konservative parametre
- Klæd hjulet på ved starten af hvert nyt job eller efter mere end 30 minutters tomgang for at genoprette skæreskarpheden
- Bekræft arbejdsemnet fastgørelsesstivhed — et arbejdsemne, der vibrerer, forårsager støjmærker ved frekvenser på 500 til 2.000 Hz, hvilket ødelægger overfladefinish
- Inspicere gnistskærm og hjulskærm — slibende gnister kan bevæge sig 3 til 5 meter, og hjulfragmenter ved driftshastighed er dødelige projektiler


