 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 Da
En standard CNC cylindrisk slibemaskine blev tilbudt for en splinet aksel, og den første batch kom ud med en acceptabel rundhed, men en tandflanke, der ikke bestod inspektion. Der var ikke noget galt med maskinlejet eller foderakserne. Problemet var, hvordan slibeskiven mødte emnet. Formslibning betyder at klæde skiven til den form, delen har brug for, og lade den formede skive skære profilen direkte. Når delens geometri skal komme fra hjulets kontur i stedet for fra akseinterpolation, har du at gøre med formslibning, og den måde, du angiver en maskine på, ændres med den.
Hvad formslibning faktisk betyder på butiksgulvet
En konventionel cylindrisk slibemaskine behandler hjulet som en almindelig cylinder og bygger delens form ud fra emnerotation, bordvandring og hjulhovedindføring. Formslibning vender den logik om. Hjulet er klædt ind i en kontur, der er komplementet til den funktion, der produceres, hvad enten det er en splinerille, en gevindform, en radius eller en knastprofil, og derefter føres det direkte ind i arbejdet. Hvis hjulet er bredt nok, reproducerer et aksialt trin på en hjulbredde hele profilen på delen.
To praktiske konsekvenser følger. For det første bliver cyklustiden langt mindre følsom over for profilkompleksitet, fordi formen genereres i et enkelt indgreb snarere end tilnærmet af flere akser, der bevæger sig i rækkefølge. For det andet bliver profilnøjagtighed et spejl af nøjagtighed for hjulaflægning. Hvis en forbindingsrulle slides med 0,005 mm, vil emnet trofast gengive de 0,005 mm, uanset hvor god resten af maskinen er. Dykslibning , hvor hjulet føder vinkelret på værket i stedet for at bevæge sig langs det, er den mest naturlige indføringsmetode for disse profiler, fordi hjulbredden allerede er tilpasset funktionen.
Afvejningen mellem formslibning og interpoleret slibning
Interpoleret slibning bruger en almindelig cylindrisk skive, nogle gange med kun enkeltpunktskontakt, og går den langs en programmeret sti for at generere konturen. Det er fleksibelt: Skift program, og du har en ny form, uden dressing roll at bestille. For blide buer og sjældne omskiftninger er det normalt den billigere rute.
Balancen tipper mod formslibning, når træk er smalt, dybt og gentaget i volumen. Arbejd gennem disse punkter i rækkefølge:
- Batchstørrelse. Hvis den samme profil gentages tusindvis af gange, afskrives prisen på en forbindingsrulle hurtigt. På en ordre på halvtreds stykker gør den det ikke.
- Profil bredde og dybde. Smalle slidser, små radier og tandformer favoriserer et dannet hjul. Brede, lavvandede kurver retfærdiggør sjældent en.
- Påklædningsevne. Hvis selve rullen er svær at fremstille med den nødvendige nøjagtighed, er interpolation den sikreste specifikation.
- Skiftefrekvens. Store butikker med lavt volumen er normalt bedre tjent med interpolation parret med CNC-dressing.
 CNC cylindrisk slibemaskine MK/MAK-serien Vores højpræcisions CNC cylindriske slibemaskine er konstrueret til fremstillingsmiljøer, der kræver ekstrem dimensionel nøjagtighed og fejlfri overfladefinish. ... Se produkt →
Hvad der virkelig bestemmer formslibningens nøjagtighed og finish
Wheel Dressing, grundlaget for hele processen
Der er to grundlæggende påklædningsruter. En dannet diamantrulle presser en fast kontur ind i hjulet, eller et CNC-monteret diamantværktøj fejer profilen punkt for punkt, mens en roterende akse indekserer hjulet. Rulleforbinding er hurtig og meget gentagelig fra den ene forbindingscyklus til den næste, hvilket passer til volumenproduktion. CNC single-point dressing er mere fleksibel og kan følge vilkårlige profilprogrammer, men cyklussen er langsommere, og den læner sig meget op af positioneringsnøjagtigheden af de roterende akser.
Uanset hvilken rute der vælges, skal påklædningsintervallet indstilles efter styktal, ikke efter skiftemønster. Glasering og sløvning forskyder profilen hurtigt, og effekten viser sig først i den smalleste, dybeste del af formen.
Kølevæskelevering og fjernelse af spåner
Kontaktbuen ved formslibning er meget bredere end ved almindelig cylindrisk slibning, og det meste af den genererede varme sidder inde i den smalle søm. Kølevæske har svært ved at nå skærezonen, fordi formen skaber et begrænset mellemrum mellem hjul og emne, især ved større skæredybder. Højtryksdyser rettet direkte ind i kontaktbuen, med passende flow og ren filtrering, er det, der rent faktisk løser dette. Udsultet afkøling producerer forbrænding, overfladehærdning og formdrift, og disse defekter er de sværeste at spore senere.
Håndtering af spåner fortjener samme opmærksomhed. Formslibning producerer længere, mere kontinuerlige spåner, og en dårligt filtreret kølevæskeforsyning vil føre dem direkte tilbage i slibezonen.
Strukturel stivhed, termisk stabilitet og inspektion
Formslibning kræver højere normalkraft end konventionel cylindrisk slibning, fordi skiven er i kontakt over en meget større bredde på én gang. Sengen, hjulhovedspindelen og tailstock skal alle absorbere denne belastning uden at afbøje. En maskine med fremragende statisk geometri men utilstrækkelig dynamisk stivhed vil producere en profil, der varierer i længden af delen. Termisk drift er den anden halvdel af det samme problem: en spindel, der starter kold og varmer gennem skiftet, flytter profilen med mikron, som dagen går.
Hvor tolerancerne er snævre, er måling under processen investeringen værd. Den fanger en slidt profil, mens batchen stadig kører, i stedet for efter at delene er blevet inspiceret offline.
 Høj præcision CNC cylindrisk slibemaskine Vores højpræcision CNC cylindriske slibemaskine er konstrueret til industrielle miljøer, der kræver ekstrem dimensionel nøjagtighed, sub-mikron repeterbarhed og fl... Se produkt →
Deltyper, der passer til formslibning
Processen er bedst på dele med et fast tværsnit, smalle funktioner og gentagne krav:
- Splinede aksler og motoraksler, hvor rillerne skæres i ét indgreb i stedet for at fræses tand for tand.
- Gevind, blyskruer og snekke, hvor gevindformen er garanteret af det påklædte hjul frem for af værktøjsbanen.
- Brocher og lange skæreværktøjer, hvor rethed og profilkonsistens skal holde i hele længden.
- Knaster, radier og krumtapakselfileter, konturer, som almindelig cylindrisk slibning kun kan tilnærme med multi-akse interpolation.
- Ruller, inklusive dem, der kræver kronede, konkave eller CVC-profiler genereret af lukket løkke, punkt-for-punkt dressing.
Nogle bygherrer adresserer dette arbejde med dedikerede platforme, som f.eks høj præcision CNC profil cylindrisk slibning systemer, hvor forbindingsaksen og kontrolopløsningen er specificeret i forhold til delprofiltolerancen i stedet for at kompenseres bagefter.
Når en del har brug for flere jordelementer i én opsætning, for eksempel en udvendig diameter plus en skulderflade eller et hærdet skaft med både en udvendig og en indvendig overflade, slår en maskine, der kombinerer operationer, normalt to enkelt-formålsmaskiner. Færre opsætninger betyder færre datumændringer, og det alene forbedrer profilkonsistensen.
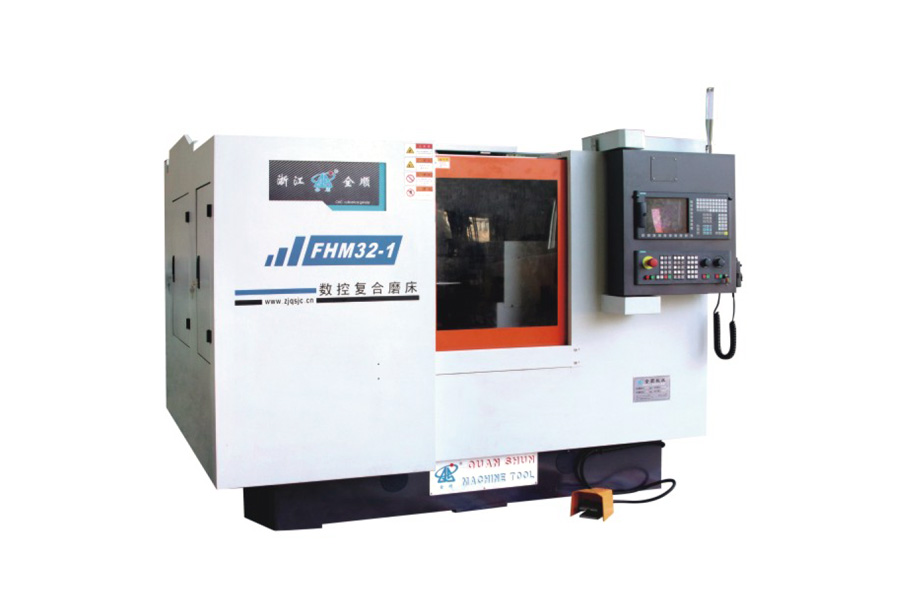 CNC sammensat slibemaskine CNC Compound Grinding Machine er den ultimative multi-tasking løsning udviklet til højpræcision, enkelt-opsætning bearbejdning af komplekse emner. Udstyret med en h... Se produkt →
Hvad skal du kontrollere, før du køber en formslibemaskine
Det er almindeligt at finde formslibeevne, der påberåbes i et specifikationsark, som aldrig bliver til noget ved skærkanten. Punkterne nedenfor er dem, der afgør reel ydeevne.
| Krav | Hvad skal bekræftes | Hvorfor det betyder noget |
|---|---|---|
| Profiltolerance | Hvordan figuren defineres og måles, og om den er citeret varm eller kold | Profilnøjagtighed følger forbindingsnøjagtighed, så målegrundlaget afgør maskinklassen |
| Påklædningssystem | Formet rulle eller CNC enkeltpunkt, plus roterende akse opløsning | Sætter afvejningen mellem overgangsfleksibilitet og profilgentagelighed |
| Kølevæske og filtrering | Dysetryk, flowhastighed, filtreringsgrad og dysepositionering | Dårlig dækning forårsager forbrænding og forvrænger smalle former, før nogen anden grænse nås |
| Strukturel stivhed | Normal kraftkapacitet ved maksimal hjulbredde og skæredybde | Utilstrækkelig stivhed giver tilspidsning og profildrift langs arbejdsemnet |
| Inspektionsmetode | Måling i processen, manuelle målere eller offline CMM-rutine | Bestemmer, hvor hurtigt hjulslid registreres, før det når delen |
| Skiftetid | Tid til at udskifte en forbindingsrulle og genetablere datumet | Begrænser direkte opnåeligt output i høj-mix, lav-volumen produktion |
Reelle omkostninger, kapacitet og indkøbsrisiko
Pengene i formslibning bruges i drift, ikke i erhvervelse. Tre tal afgør, om processen betaler sig selv:
- Forbindingsrullens eller diamantværktøjets levetid, og hvor lang tid udskiftningen tager.
- Forbindingsdybden pr. cyklus, som bestemmer, hvor meget hjul der forbruges over en produktionskørsel.
- Forholdet mellem slibningstid og slibetid, som afgør, om den angivne cyklus er opnåelig.
Den mest almindelige købsfejl er at købe en maskine på dens ideelle nøjagtighedsevne, mens kølevæsken og filtreringspakken specificeres på det laveste acceptable niveau. Denne maskine vil skære en korrekt profil under acceptprøven og derefter drive, når produktionen starter, og påklædningsintervallerne forkortes. En anden risiko er at undervurdere overgangen. Hvis det tager et halvt skift at udskifte en forbindingsrulle og gendatere, vil en butik, der skifter profil to gange om ugen, kæmpe for at genvinde investeringen, uanset hvor præcis maskinen er på papiret.
Formslibning tjener sin plads under specifikke forhold: profilen skal komme fra hjulet, batchen er stor nok til at afskrive værktøj, kølevæsken og filtreringssystemet kan understøtte en bred kontaktbue, og påklædnings- og inspektionsrutinen kan holde trit med produktionen. Når alle fire holder, gengiver processen komplekse konturer i kortere cyklusser, end multi-akse interpolation kan klare. Når en af dem mangler, er en konventionel cylindrisk kværn med CNC-forbinding ofte den mere ærlige specifikation, og at sige det tidligt er billigere end at opdage det i den første produktionsbatch.


