 0086-15068518279 (kinesisk)/001-5416026691 (engelsk)


 Da
Hvad er en CNC cylindrisk slibemaskine
En CNC cylindrisk slibemaskine er et metalskæreværktøj, der fjerner et tyndt lag materiale fra den ydre eller indre overflade af et rundt emne ved hjælp af en roterende slibeskive, mens selve delen drejer mellem centre eller i en borepatron. Bogstaverne CNC står for computernumerisk styring, hvilket betyder, at hjulhovedet, arbejdsbordet og indføringsaksen alle bevæger sig under programinstruktioner i stedet for manuelle håndhjul. Resultatet er en aksel, rulle, stift eller spindel med en diametertolerance, der kan nå et-cifrede mikronniveauer og en overfladefinish, der er langt glattere, end drejning eller fræsning kan producere på egen hånd.
Rent praktisk er denne maskine efterbehandlingsstationen, der kommer efter drejning eller hærdning. Et skaft bliver først skruet ud på en drejebænk, derefter varmebehandlet for at øge dets hårdhed og til sidst sendes til CNC cylindrisk slibemaskine at bringe diameteren og rundheden tilbage inden for de stramme tal, en tegning kræver. Krumtapakslinger til biler, hydrauliske cylinderstænger, spindler til værktøjsmaskiner og lejesæder er slibearbejde næsten hver gang, fordi drejning alene ikke kan holde den rundhed eller overfladefinish, som disse dele har brug for, når de først er hærdet.
Sådan fungerer slibningsprocessen inde i maskinen
Fire bevægelser kører på samme tid, når en cyklus starter, og forståelsen af dem forklarer, hvorfor maskinen kan holde så fine tolerancer.
1
Hjulet rotation - slibeskivespindlen drejer med en fast periferihastighed, sædvanligvis mellem 35 og 45 meter i sekundet på de maskiner, der er beskrevet senere i denne artikel, så slibekornene skærer med en konstant hastighed uanset emnets diameter.
2
Rotation af emnet - delen drejer langsomt mellem centre eller i en spændepatron, normalt et par tiere til et par hundrede omdrejninger i minuttet, så hvert punkt på overfladen passerer hjulet gentagne gange.
3
Bordtravers - arbejdsbordet glider delen frem og tilbage langs hjulfladen for lange aksler, eller forbliver fast til dykslibning af en kort skulder eller rille i én omgang.
4
Indføringskontrol - en servodrevet kugleskrue skubber hjulhovedet mod delen i trin så små som 0,001 mm, hvilket er det, der lader en CNC-maskine holde diametre, som en manuel sliber ikke kan gentage pålideligt.
Et afsluttende gennemløb følger normalt et ujævnt gennemløb med en kraftigere indføringshastighed, derefter et gnistudløbstrin, hvor hjulet laver flere omgange ved nul ekstra indføring for at lade maskinen fjeder tilbage og for at fjerne eventuelt resterende lager. Denne sekventering skrives én gang ind i CNC-programmet og gentages på hver del, hvorfor slibepartier af identiske aksler forbliver langt mere ensartede end dele, der er bearbejdet i hånden.
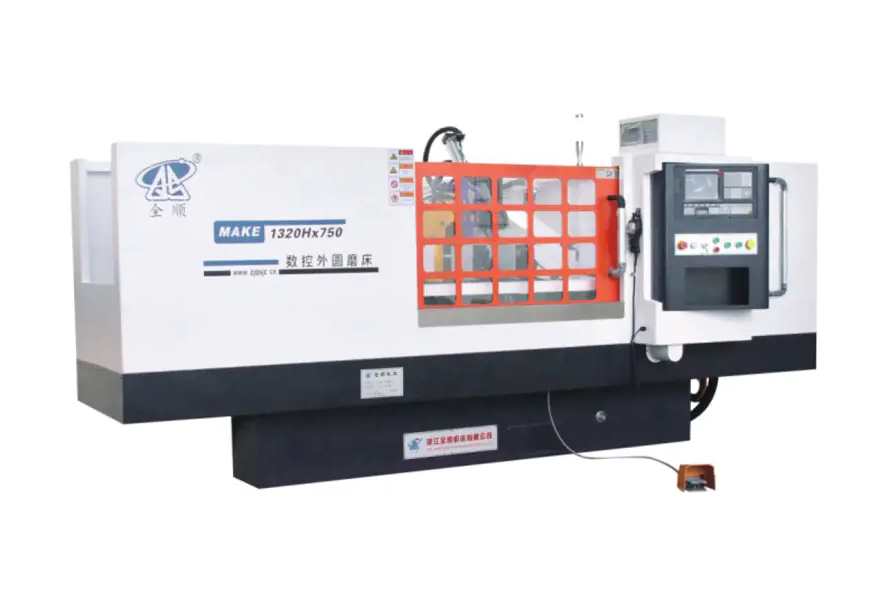
De vigtigste strukturelle komponenter og hvorfor de betyder noget
Fem undersystemer bestemmer, hvor nøjagtig og hvor holdbar en slibemaskine vil være over mange års produktion. En køber, der sammenligner maskiner, bør se på hver enkelt separat i stedet for kun at bedømme en maskine ud fra dens prisskilt.
Senge- og basestøbning
Sengen er en støbejernsstruktur i ét stykke, der er ældet og spændingsaflastet før den endelige bearbejdning, så den ikke vrider sig, da den absorberer skærekræfter og værkstedstemperaturudsving over mange års brug. En tungere, godt ribbet støbning dæmper vibrationer bedre, og vibrationer er den største enkeltstående fjende af en fin overfladefinish.
Hjulhovedspindel
Spindlen bærer slibeskiven og kan bruge enten rullelejer eller hydrodynamiske og hydrostatiske oliefilmlejer. Oliefilmsspindler kører køligere under vedvarende kraftig skæring og holder rotationsnøjagtigheden længere, hvilket er grunden til, at modellerne med højere præcision i sammenligningstabellen nedenfor angiver en forstærket hjulhastighed på 45 meter i sekundet på en dynamisk og statisk trykspindel.
Lineære føringsveje og kugleskruer
Præcisions lineære guider parret med forudindlæste kugleskruer drevet af servomotorer med absolut værdi fjerner det tilbageslag, der plagede ældre glidende designs, hvilket giver et minimum programmerbart indføringstrin på omkring 0,001 mm på de maskiner, der henvises til i denne artikel.
Headstock og tailstock
Centerhøjden begrænser direkte den største diameter en aksel kan rotere ved uden at ramme sengen, hvilket er grunden til, at producenterne citerer centerhøjde som en kernespecifikation snarere end en eftertanke. tailstock pinden anvender et stabilt centertryk, så et langt slankt skaft ikke klaprer eller bøjer under slibekraft.
CNC kontrol og samtale software
En samtale-slibegrænseflade lader en operatør indtaste en måldiameter, længde og lagerfjernelsesmængde på en udfyldning af den tomme skærm i stedet for at skrive G-kode i hånden, hvilket forkorter opsætningstiden for butikker, der kører mange forskellige små batches i stedet for én gentagelsesdel i måneder ad gangen.
Sammenligning af specifikation af MK- og MAK-serien
Tabellen nedenfor viser syv almindelige konfigurationer fra en fungerende MK- og MAK-serie, så tallene kan sammenlignes side om side i stedet for at læse et datablad ad gangen. Alle figurer er producentangivne tekniske parametre for hver model.
| Model | Diameter skal slibes | Max længde, der skal slibes | Centerhøjde | Hjulstørrelse O.D. x B x I.D. | Samlet motoreffekt |
|---|---|---|---|---|---|
| MK1350B | Max 500 mm | 1500 / 2000 / 3000 / 4000 mm | 270 mm | Phi750x75xPhi305mm | 20,63 kW |
| MK1332B | Phi8 til Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180 mm | Phi600x75xPhi305mm | 21.475 til 33.075 kW |
| MKE1332B | Phi8 til Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180 mm | Phi600x75xPhi305mm | 21.475 til 33.075 kW |
| MAK1320H | Phi8 til Phi200mm | 500 / 750 mm | 135 mm | Phi500x50xPhi203mm | 10,825 kW |
| MAKE1320H | Phi8 til Phi200mm | 500 / 750 mm | 135 mm | Phi500x50xPhi203mm | 10,825 kW |
| MK1320H | Phi8 til Phi200mm | 500/800 mm | 135 mm | Phi400x50xPhi203mm | 10,825 kW |
| MKE1320H | Phi8 til Phi200mm | 500/800 mm | 135 mm | Phi400x50xPhi203mm | 10,825 kW |
Hjulets periferihastighed sidder på 38 meter i sekundet over hele rækkevidden , der stiger til 45 meter i sekundet, når der er monteret en dynamisk og statisk trykspindel, og den maksimale vægt af emnet skalerer fra 50 kg på den kompakte H-serie op til 1000 kg på MK1350B. At læse denne tabel sammen med deltegningen foran dig er den hurtigste måde at shortliste en model på, da diameterområde og mellem centrelængde udelukker de fleste muligheder, før kraft eller spindeltype nogensinde kommer i beslutningen.
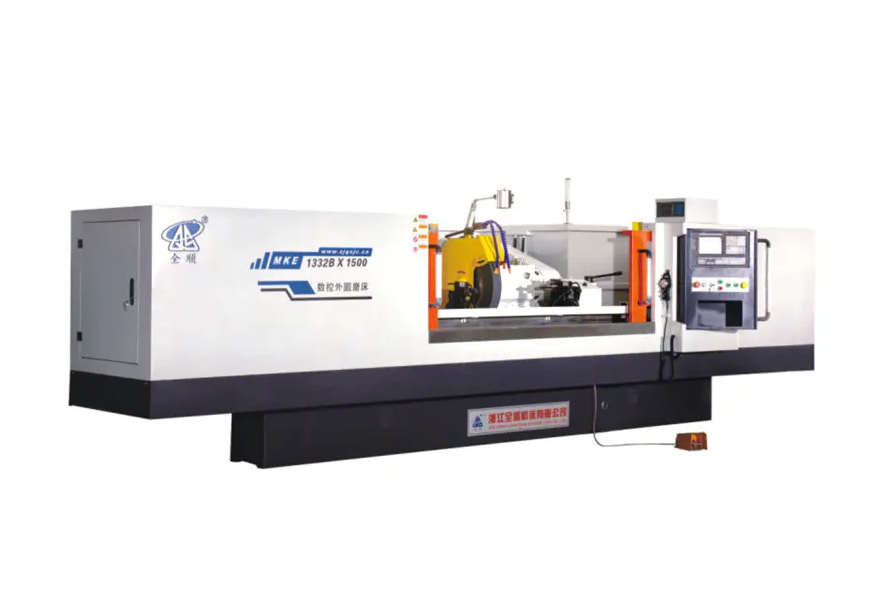
Tilpasning af en model til dit emnestørrelse og batchvolumen
Tre spørgsmål indsnævrer en syv modellinje ned til et eller to realistiske valg, før der nogensinde bliver anmodet om et tilbud.
- Hvad er den største diameter og længste længde i delfamilien. En butik, der sliber små stifter og korte aksler under 200 mm diameter og 800 mm længde, passer komfortabelt på MK1320H, MKE1320H, MAK1320H eller MAKE1320H, mens aksler op til 320 mm diameter og 3000 mm lange kalder for MK13332 og MK13332 eller MK13332 eller MK13332. 4000 mm lang har brug for MK1350B.
- Hvor tung er den tungeste enkeltdel. Centerhøjde og bærende belastningskapacitet både sporer arbejdsemnets vægt, så et 900 kg krumtapakselemne behøver ikke at blive læsset på en maskine, der er normeret til 150 kg, selvom diameteren teknisk set ville passe.
- Er lagerfjerning let og gentagende, eller tung og inkonsekvent. Smedede eller støbte emner med ujævnt materiale drager fordel af den ekstra motorkraft og større hjuldiameter på MK1332B og MK1350B, mens fordrejede stangskær med en lille, jævn slibemængde kører effektivt på H-seriens maskiner med lavere effekt.
En simpel regel, som mange butiksplanlæggere bruger, er at dimensionere maskinen til den største del, der forventes i løbet af de næste tre til fem år, i stedet for kun den del, der ligger foran dem i dag, da en slibemaskine er et aktiv med lang levetid, og det er sjældent praktisk at opgradere centerhøjden eller lejelængden.
Industrier og dele, der er afhængige af dette udstyr
Cylindrisk slibning dukker op overalt, hvor en rund del skal passe sammen med en anden rund del langs en stram tolerancepasning, så applikationslisten spænder langt ud over en enkelt industri.
| Industri | Typiske dele Jord | Typisk tolerancemål |
|---|---|---|
| Bil- og motordele | Krumtap- og knastakseltapper, gearkasseaksler, stempelstifter | 0,005 mm til 0,01 mm |
| Hydrauliske og pneumatiske komponenter | Cylinderstænger, stempler, ventilspoler | 0,005 mm til 0,02 mm |
| Fremstilling af lejer | Indvendige og ydre lejer, rullestifter | 0,002 mm til 0,008 mm |
| Maskinbygning | Spindler, præcisions ledeskruer, styreaksler | 0,003 mm til 0,01 mm |
| Tekstil- og trykkemaskiner | Ruller, drivaksler, trykcylindre | 0,01 mm til 0,02 mm |
Langt rulle- og cylinderarbejde, såsom trykruller eller tekstil-drivaksler, er præcis den kategori, der skubber butikker i retning af de længere sengemuligheder i MK1332B og MK1350B-serien, da senglængden mellem centrene frem for diameteren normalt er den begrænsende spec for disse dele.
Valg af slibeskive og skæreparametre
Valg af hjul påvirker overfladefinish og cyklustid lige så meget som selve maskinen, så parring af det rigtige slibemiddel med den rigtige indføringshastighed betyder lige så meget som at vælge den rigtige model.
Slibemiddel type efter materiale
- Aluminiumoxidhjul passer til aksler af kulstofstål og legeret stål, og dækker det store flertal af automotive og almindelige ingeniørslibearbejder.
- Kubiske bornitridskiver passer til hærdet stål over 55 HRC og holder deres form meget længere end konventionelt slibemiddel ved gentagne produktionskørsler.
- Siliciumcarbidhjul passer til støbejern, bronze og andre ikke-jernholdige eller sprøde materialer, hvor aluminiumoxid hurtigt glaserer over.
Typiske skæreparametre
En grovslibning fjerner sædvanligvis 0,02 mm til 0,05 mm radial slibning pr. gennemløb ved en bordhastighed, der passer til hjulbredden, efterfulgt af en finishpasning med 0,005 mm til 0,01 mm pr. gennemløb, og et gnistudløbstrin på to til fire gennemløb med nul ekstra indføring. Kølevæskestrømmen, normalt en vandopløselig slibevæske, skal kontinuerligt nå kontaktzonen til hjulet og delene, da varmeopbygning i dette lille kontaktområde er det, der forårsager slibebrænding og resterende spænding i den færdige del.
Daglig pleje og forebyggende vedligeholdelse
Konsekvente daglige vaner holder en slibemaskine fast på sin nominelle nøjagtighed i mange år i stedet for at drive ud af tolerance inden for måneder.
| Interval | Opgave |
|---|---|
| Hvert skift | Kontroller kølevæskeniveauet og flowet, tør føringerne af, inspicér hjulet for spåner eller ruder |
| Ugentligt | Påklæd slibeskiven, rengør kølemiddelfilteret eller magnetudskilleren, tjek smøreolieniveauet |
| Månedligt | Kontroller spindelens køretemperatur, inspicér kugleskruen og lineærstyret for slør, bekræft centerjusteringen |
| Kvartalsvis | Rengøring af fuld kølevæsketank, tjek trykket i halerøret, kør et geometrisk nøjagtighedstjek med en teststang |
Kølevæsketilstanden fortjener særlig opmærksomhed, da snavset eller opbrugt kølevæske er den mest almindelige årsag til både dårlig overfladefinish og for tidlig hjulslid, men det er også den billigste enkeltvare på denne liste at reparere.
Almindelige slibefejl og praktiske rettelser
| Symptom | Sandsynlig årsag | Foreslået rettelse |
|---|---|---|
| Blå eller brun misfarvning på overfladen | Slibning brænde fra overskydende varme | Reducer tilførselshastigheden, øg kølevæskeflowet, klæde hjulet på |
| Bølgede pladdermærker på langs | Spindel-ubalance eller løs tailstock-støtte | Genbalancer hjulet, kontroller midtertrykket, inspicér slid på lejerne |
| Tilspidset diameter langs delens længde | Forkert centre eller slidt halepind | Kontroller centerjusteringen igen med en testindikator, servicer bagstammen |
| Ru eller mat overfladefinish | Glaseret eller belastet hjulflade | Påklæd hjulet oftere, kontroller, at slibekvaliteten passer til materialet |
Evaluering af omkostninger, output og tilbagebetalingsperiode
Købsprisen er kun en del af ejeromkostningsbilledet. En realistisk vurdering vejer mindst fire faktorer sammen.
- Cyklustid pr. del , som afhænger af hjulhastighed, indføringstrinstørrelse og hvor meget af processen, der er automatiseret versus manuelt indlæst.
- Strømforbrug , hvor samlet motoreffekt i specifikationstabellen giver et udgangspunkt for estimering af elomkostning pr. skift.
- Hjul og kølevæske forbrugsstoffer , som skalerer med hjuldiameter og hvor aggressivt grove passager fjerner lager.
- Skrot- og omarbejdningshastighed , som et repeterbart CNC-indføringssystem har en tendens til at sænke sammenlignet med manuel slibning, hvilket direkte forbedrer den effektive gennemstrømning.
Butikker, der kører en smal delblanding ved høj volumen, genvinder normalt maskinens omkostninger hurtigst gennem cyklustidsgevinster, mens butikker, der kører mange forskellige små partier, indvinder omkostningerne hovedsageligt gennem reduceret opsætningstid fra samtaleprogrammering og færre kasserede dele under den første artikelopsætning.
Ofte stillede spørgsmål
Hvilken tolerance kan en CNC cylindrisk slibemaskine opnå.
De fleste industrielle CNC cylindriske slibemaskiner holder diametertolerancer mellem 0,005 mm og 0,02 mm i normal produktion, og maskiner udstyret med dynamiske og statiske trykspindler kombineret med procesmåling kan nå enkeltcifret mikron repeterbarhed på kritisk leje- eller spindelarbejde.
Hvad er forskellen mellem MK og MAK model navngivning.
Inden for denne produktfamilie betegner MK-præfikset den standard CNC-cylindriske slibekonfiguration, mens MAK-præfikset angiver en kompakt konfiguration bygget til kortere aksler med mindre diameter, og et tilføjet E i modelkoden, såsom MKE eller MAKE, angiver typisk en forbedret kontrol- eller drivfunktion på den samme basismaskine.
Hvor ofte skal slibeskiven klædes på.
Beklædningshyppigheden afhænger af materialets hårdhed og spåntagningshastigheden, men et praktisk udgangspunkt for de fleste stålarbejder er at klæde om, før hver efterbehandling passerer kritiske diametre og mindst én gang pr. skift til generelle produktionskørsler, justering hurtigere, hvis overfladefinish eller cykluslyd ændrer sig mærkbart.
Kan én maskine slibe både korte og lange aksler.
Ja, forudsat at længden mellem centrene falder inden for maskinsengens rating, hvilket er grunden til, at modeller som MK1332B tilbydes i fem forskellige sengelængder fra 500 mm op til 3000 mm på den samme basemaskine, hvilket lader en butik matche senglængden til dens typiske delområde uden at betale for ubrugte rejser.
Hvilke grænser for emnevægt gælder for mindre modeller.
Den kompakte 1320H-serie, der er dækket af sammenligningstabellen, er normeret til en maksimal vægt på emnet på 50 kg, mens mellemklassen MK1332B og MKE1332B stiger op til 150 kg, og den større MK1350B er klassificeret til dele op til 1000 kg, så matchning af emnevægt til den korrekte model beskytter både centernøjagtighed og levetid.
Betyder en højere periferihastighed altid hurtigere cyklustid.
Ikke direkte. En højere periferihastighed, såsom optionen på 45 meter pr. sekund, der fås med en dynamisk og statisk trykspindel, forbedrer hovedsageligt overfladefinishens konsistens og hjulets levetid ved en given spåntagningshastighed, mens den faktiske cyklustid også afhænger af indføringstrin, bordets gennemløbshastighed, og hvor meget lager den ru gennemføring fjerner.


